

炭素繊維織物は単なる商品ではありません。倉庫で隣り合って保管されている2つのロールでも、成形されると全く異なる挙動を示すことがあります。織り構造、フィラメント数、単位面積当たりの重量、表面仕上げなど、あらゆる要素が、部品が認証済みの航空機に搭載されるか、それとも不良品として廃棄されるかを決定づけます。このガイドでは、調達エンジニアと複合材料エンジニアが発注前に知っておくべきことを解説します。
Contents
1. カーボンファイバー生地とは一体何なのか
炭素繊維織物は、連続した炭素繊維束から作られる織物です。繊維自体は、一般的にPAN系であり、ポリアクリロニトリル前駆体から、酸化、炭化、表面処理といった一連の工程を経て製造されます。こうして得られるフィラメントは、3,500~7,000MPaの引張強度と、1.76~1.80g/cm³程度の密度を持ち、金属類を凌駕する優れた強度対重量比を実現しています。
その繊維束を織り込んで布状にすると、切断したり、複雑な形状に成形したり、熱硬化性樹脂や熱可塑性樹脂と組み合わせたりできる構造材料が生まれます。織り方によって繊維が固定され、その向きが制御され、最終製品が荷重に対してどのように反応するかが決まります。
生地は完成品ではありません。半完成品の中間製品です。機械的性能は、マトリックスシステム、積層スケジュール、固化品質、および後硬化条件に大きく依存します。生地の選定を仕様策定プロセスの最終段階と捉えるエンジニアは、通常、後工程で問題に直面します。
同じ「3K 200gカーボンファイバーファブリック」でも、製造元が異なると、硬化後の樹脂の付着性、ドレープ性、層間せん断強度に測定可能な差が生じる可能性があります。信頼できるサプライヤーは、繊維前駆体の供給元、サイジング剤の化学組成、ロットごとの分析証明書(COA)データを提供します。これらの情報が一切提供されない場合は、真剣に検討すべき兆候です。
2. 織物構造:適切なパターンの選択
生地選びにおいて、織り模様は最も議論される要素であると同時に、最も誤解されている要素でもあります。ここでは、それぞれの織り模様が実際にどのような効果をもたらすのかを解説します。
平織り
縦糸は横糸の上と下を交互に通過します。その結果、寸法安定性に優れた生地が生まれます。一方向のクリンプが非常に少ないため、平織りは取り扱い中も形状を維持し、平らな面や緩やかな曲面の金型にもしっかりとフィットします。また、密に絡み合う構造により、樹脂注入時の樹脂のにじみも抑制され、均一な積層厚が得られます。
制約としては、平織りは比較的硬く、複雑な二重曲面形状にはうまくフィットしない。複雑な形状に無理やり押し込もうとすると、ブリッジングやシワが生じる。平らなパネル、筐体、箱などには、通常、平織りが最適な選択肢となる。
2×2ツイル織り
各繊維束は、隣接する2本の繊維束の上を通過し、次に2本の繊維束の下を通過し、次の列で1本分ずらされます。これにより、消費財や自動車の内装材においてカーボンファイバーの代名詞となっている斜め織りのパターンが生まれます。この斜めのずれにより、隣接する繊維束がわずかにずれるため、綾織りは平織りよりもはるかに優れたドレープ性を発揮します。
3K 200g 2×2ツイルは、構造用複合材において最も広く使用されている生地の一つです。適度な複合曲面にもしわなく対応し、クリアコートの下でも美しい表面仕上げを実現し、ウェットレイアップや樹脂注入加工にも安定して対応します。汎用性の高い生地を1種類だけ必要とするお客様にとって、この重量と織り方の組み合わせは、構造用途の大部分をカバーします。
4枚綜絖サテン(4HS)と8枚綜絖サテン(8HS)
サテン織りは、生地内の交差点の数を最小限に抑えます。8HS織りでは、各トウは7本のトウの上を通過してから1本のトウの下を通過します。これにより、狭い曲率半径、航空機の胴体部分、複雑なフェアリングなどに適した優れたドレープ性が得られますが、代償もあります。長いフロート長により取り扱い時の安定性が低下し、積層時に注意深く支えないと生地が歪みやすくなります。また、サテン織りは製造コストが高く、適切に保管する必要があります。
高度な複雑性を伴う航空宇宙用工具や、曲率の大きいボディパネルなどには、サテン織りがコストに見合うだけの性能を発揮します。一方、構造用チューブ、平面パネル、あるいは大量生産される工業部品などには、綾織りや平織りの方が、より低コストで、積層工程の複雑さも少なく、同等の機械的性能を実現できます。
一方向性(UD)生地
厳密に言えば、UDファブリックは織物ではなく、すべての繊維が一方向に並び、軽量の熱可塑性バインダーまたは太い横糸で結合された非クリンプ構造です。UDは、応力集中点となるクリンプがないため、繊維方向の引張特性が最大限に高まります。フランジ、スパーキャップ、引張部材など、荷重方向が明確に定義されている構造工学用途において、UDは標準的な素材となっています。
欠点は実用面にある。UDファブリックは軸外方向の強度がほとんどなく、取り扱いが難しい。そのため、単独で使用されることは少なく、0°、90°、±45°の層を交互に配置する多角度積層構成で用いられるのが一般的である。
| 織り方 | ドレープ性 | 寸法安定性 | 表面仕上げ | 最適なアプリケーション |
|---|---|---|---|---|
| シンプルスタイル | ロー | 素晴らしい | 穏健派 | フラットパネル、電子機器筐体、剛性シェル |
| 2×2ツイル | グッド | グッド | 素晴らしい | 構造部品、自動車部品、船舶部品、工具 |
| 4HS / 8HS サテン | 素晴らしい | ロー | グッド | 複雑な曲面、航空宇宙フェアリング、スポーツ用品 |
| UDファブリック | とても低い | 穏健派 | 機能のみ | 耐荷重構造用積層板、フランジ、スパーキャップ |
3. フィラメント数:1K、3K、6K、12K、24K
「K」という表記は、1本の繊維束に含まれる個々の炭素繊維の本数を表します。1Kは1,000本、3Kは3,000本、12Kは12,000本といった具合です。この本数によって、生地の外観、扱いやすさ、製造コストが決まります。
1Kファブリック
細く密に織られた繊維。非常に滑らかな表面で、細かい織り目模様のため、通常の視距離では個々の繊維の質感はほとんど見えません。主に外観品質が最優先される用途、例えば内装材、家電製品の筐体、時計のベゼルなどに使用されます。製造コストは高額です。単位重量あたりの機械的性能は、同じ織り方の3K繊維と同等で、構造的な違いではなく、見た目の違いです。
3Kファブリック
構造用複合材加工において最も広く使用されている仕様です。トウのサイズは、コスト、取り扱いやすさ、表面の外観を効果的にバランスさせています。2×2綾織りの3Kファブリック(密度200~240g/m²)は、ハンドレイアップ構造用途における事実上の標準であり、自動車、船舶、産業用工具市場で圧倒的なシェアを誇っています。ほとんどのB2B調達シナリオにおいて、他に指定する強い理由がない限り、3Kが出発点となります。
6Kおよび12Kファブリック
トウの重量が増すと積層速度が速くなります。各層で一度に堆積される材料の量が増えるため、大量生産においては重要になります。6Kと12Kは、風力タービンのスパーキャップ、圧力容器、構造用プレートなど、外観よりも積層速度が重要な用途でよく使用されます。これらのカウントでは、目に見えるトウの隆起がより顕著になります。これは構造用途では問題ありませんが、追加の表面仕上げ工程なしでは、目に見える表面を持つ部品には適していません。
24Kおよび48K(大型牽引)
ほぼ exclusively に、繊維を布状に敷設するのではなく、スプールから直接供給するフィラメントワインディング、プルトルージョン、自動繊維配置などの製法で使用されます。ヘビートウは、炭素1キログラムあたりの原材料コストを大幅に削減するため、鉄筋、構造用チューブ、インフラ補強材など、コスト重視の用途において魅力的な素材となっています。
| フィラメント数 | 牽引幅(標準値) | 主なユースケース | 相対コスト |
|---|---|---|---|
| 1K | 1〜2 mm | 化粧部品、精密薄肉 | ハイ |
| 3K | 2〜3 mm | 構造用手積層、自動車、工具 | 穏健派 |
| 6K | 3〜5 mm | 生産構造、海洋 | 中~低 |
| 12K | 5〜8 mm | 風力エネルギー、圧力容器、プレート | ロー |
| 24K / 48K | 8〜16 mm | プルトルージョン、フィラメントワインディング、重構造 | 最低 |
4. 面積重量(GSM)とその制御対象
面積重量(1平方メートルあたりのグラム数)は、硬化後の積層板の層厚を決定するため、目標とする厚さや剛性を達成するために必要な層数を左右します。これは、積層作業時間や構造設計図における総層数に直接的な影響を与えます。
3K織布の一般的な面積重量は100g/m²から400g/m²です。200g/m²の3Kツイルは、標準的な含浸法で繊維体積率40~45%の場合、1層あたり約0.25~0.28mmの厚さに硬化します。400g/m²の生地は層の厚さが2倍になるため、同じ厚さに達するまでに必要な層数が半分になります。つまり、積層速度は速くなりますが、積層スケジュールを調整する柔軟性は低下します。
一般的なGSMグレードとその用途
| 面積重量 | 硬化後のプライ厚さ* | 一般的なアプリケーション |
|---|---|---|
| 100~160gsm | 0.12〜0.20 mm | 薄型外装部品、UAVスキン、仕上げ層 |
| 200 g /m² | 0.24〜0.28 mm | 一般的な構造材の積層構成、最も一般的なグレード |
| 240~280gsm | 0.28〜0.35 mm | 船舶用、自動車用構造パネル |
| 300~400gsm | 0.38〜0.50 mm | 高層構造、注入成形用金型 |
※繊維体積率が約40~45%の場合。実際の値は樹脂の種類や圧密圧力によって異なります。
5. 加工適合性:ウェットレイアップ、プリプレグ、インフュージョン、プルトルージョン
すべての生地がすべての製造工程に同じように適しているわけではありません。生地と製造工程のミスマッチは、複合材製造における品質問題の一般的な原因です。
ウェットハンドレイアップ
最もシンプルな工程は、生地を裁断し、型にセットして、ブラシまたはローラーで触媒入り樹脂を浸透させるというものです。生地に求められる条件は、型に沿う良好なドレープ性、予測可能な樹脂の吸着性、そして樹脂の接着を妨げる過剰なサイジング剤がないことなどです。ここでは、160~300 g/m² の平織りおよび 2×2 綾織りの生地が標準です。主なリスクは、厚みのある部分での樹脂の分布が不均一になることです。そのため、生地の仕様と積層手順は同時に策定する必要があります。
樹脂注入法(VARTM / RIFT)
真空吸引により、樹脂が乾燥した繊維層を通して引き込まれます。生地は十分な面内透過性を備えている必要があります。織りが密すぎたり、繊維表面の仕上げが厚すぎたりすると、流れが遅くなり、乾燥部分が生じます。大きな部品では、流動先端の予測が重要になります。含浸には、縦糸と横糸の両方の方向にバランスの取れた透過性を持つ生地が好まれます。200~240 g/m²の3Kツイル生地に適切なサイジング剤を塗布すると、通常は確実に含浸できます。
プリプレグ(オーブンまたはオートクレーブ硬化)
生地は部分的に硬化した樹脂が含浸された状態で納品されます。これにより、現場での混合作業が不要になり、繊維体積を非常に精密に制御できるため、航空宇宙構造部品には主にプリプレグが使用されています。ただし、低温保管が必要で、保存期間が限られている(通常-18℃で12ヶ月)、材料コストが著しく高くなるというトレードオフがあります。プリプレグの生地仕様は、プリプレグメーカーのプロセスウィンドウに合わせる必要があり、表面処理やサイジングの化学組成は厳密に管理されます。
引抜成形
連続繊維は、金型と樹脂浴を同時に通過させながら引き抜かれます。アングル、チャンネル、チューブ、フラットバーなどの構造形状が高速で製造されます。プルトルージョン成形では、通常、織布ではなくUDロービングまたはマットが使用されますが、ねじり剛性や表面仕上げのために織布層を組み込んだハイブリッド構造も存在します。プルトルージョン成形の場合、繊維サイジングは使用するポリエステル、ビニルエステル、またはエポキシマトリックスと適合している必要があります。
フィラメントワインディング
連続トウは、制御された角度で張力をかけた状態でマンドレルに巻き付けられます。シリンダー、圧力容器、駆動軸などに使用されます。これは布地をベースとしたプロセスではありませんが、複合材ソリューションを包括的に調達する顧客は、二次構造用の織布と一次構造用の太いトウの両方を同じサプライヤーから必要とすることがよくあります。
6. アプリケーション選定マトリックス
抽象的な決定木ではなく、ここでは一般的な産業用途における変数の解決方法を示します。これらの組み合わせは、技術的に可能な範囲のすべてを網羅しているわけではなく、生産現場で一般的に信頼性の高い性能を発揮するものを反映しています。
| 用途 | 推奨スペック | プロセス | 主要な要件 |
|---|---|---|---|
| 航空宇宙用二次構造部品(フェアリング、パネル) | 3K 200g 2×2ツイルまたは8HSサテン、プリプレグ | オートクレーブ | 認証済み繊維グレード、完全なトレーサビリティ |
| 自動車ボディパネル(構造パネル) | 3K 200g / 240g 2×2ツイル | 注入またはRTM | クラスA表面電位、寸法安定性 |
| 船舶の船体およびデッキの構造外板 | 6K 300g 平織りまたは 12K 400g 綾織り | 注入 | 高流量、広範囲のカバー効率 |
| 無人航空機/ドローンの機体 | 3K 100g~160g 平織りまたは綾織り | プリプレグまたはウェットレイアップ | 最小限の重量、厳密な合板厚さ管理 |
| 工業用工具/金型 | 3K 200g / 300g ツイル | ウェットレイアップまたはインフュージョン | 低熱膨張係数、表面解像度、熱安定性 |
| 防弾/個人防護 | UDまたは織物アラミドハイブリッド | 圧縮成形 | 多層構造のエネルギー吸収、NIJ規格準拠 |
| 圧力容器(タイプIV) | 24K~48K UDファイバー(巻線)、3Kファブリックオーバーラップ | フィラメントワインディング | 繊維体積率、破裂圧力認証 |
| スポーツ/サイクリング用フレーム | 3K 200g 2×2ツイル + UDコンビネーション | 膀胱の成形 | 異方性剛性、疲労耐性 |
7. インパクトマテリアルズ社製カーボンファイバーファブリック製品
Impact Materials社は、本ガイドで取り上げている主要な仕様範囲にわたる炭素繊維織物を調達・在庫しています。すべての製品は、フルロール(通常50mまたは100m)で入手可能で、小規模な開発注文向けには特定の長さにカットして提供することも可能です。認証試験報告書および材料データシートは、ご要望に応じて提供いたします。
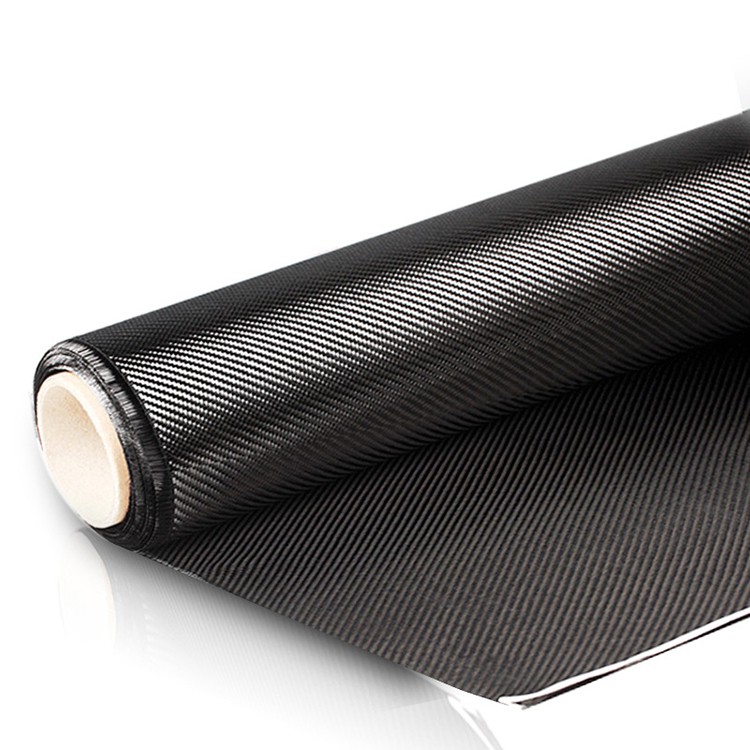
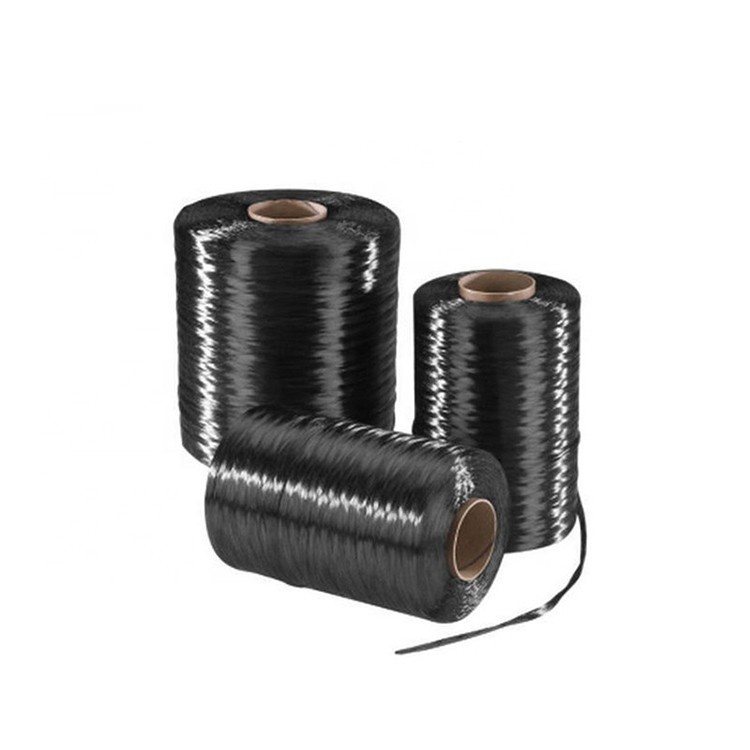
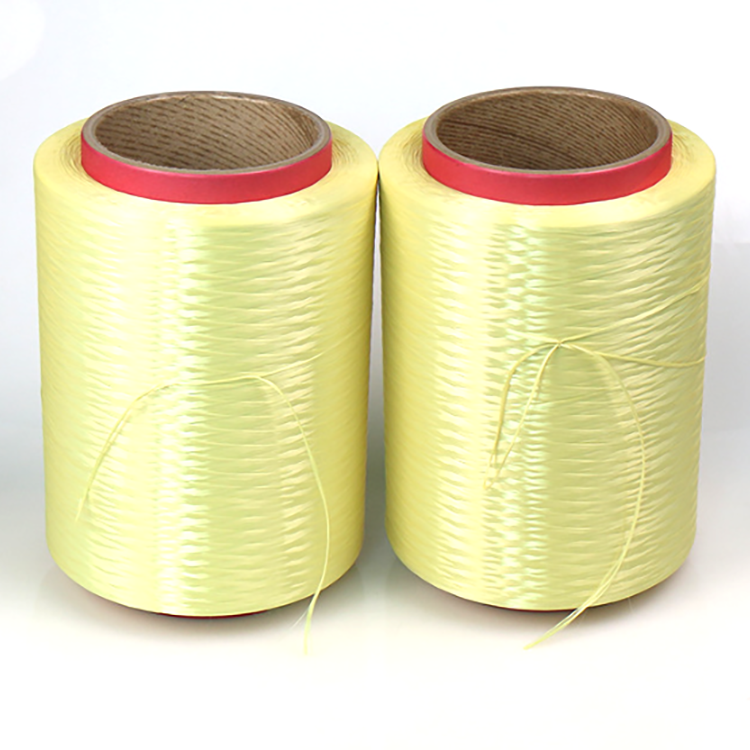
標準幅は1,000mmと1,270mmです。特注幅、非標準坪量、ハイブリッド生地(カーボン/アラミド、カーボン/ガラス)、サイジング剤の化学組成変更なども、最小注文数量で承ります。プロジェクト固有の要件については、弊社の技術チームまでお問い合わせください。
8.調達と品質に関する考慮事項
炭素繊維織物は、階層化されたサプライチェーンで製造されます。前駆体繊維は、東レ、帝人、三菱ケミカル、ヘクセル、SGLといった少数の大手メーカーによって生産され、その後、世界中のはるかに多くの織物工場で加工(織布)されます。インパクトマテリアルズを含むほとんどのB2Bサプライヤーは、これらの一次生産者から繊維を調達し、自社または資格のある加工パートナーを通じて織布や仕上げ加工を行っています。
購入者にとっての意味は、繊維の産地表示はもちろん重要ですが、織りの均一性も同様に重要です。繊維の加工がずさんな工場(張力管理の不備、叩き込みのムラ、糊付け時の水分混入など)では、重量や幅の公称許容範囲は満たしていても、機械的試験で不合格となる生地が生産されます。ロットごとの分析証明書(COA)の提出を求め、最初のロットに対して受入検査を実施することは、あらゆる生産工程において標準的な手順です。
B2Bバイヤーにとって重要な検証ポイント
- 繊維前駆体認証: その繊維は、特定の一次生産者から供給されたものですか?供給業者はサプライチェーンに関する宣言を提供できますか?
- 面積重量許容値: 業界標準の許容誤差は±5%です。より厳しい許容誤差(±3%)は、より高いプロセス制御能力を示します。
- 引張特性: ASTM D3039または同等規格に基づく、縦糸および横糸の引張強度と弾性率。すべてのサプライヤーが、問い合わせなしにこれらの情報を提供するとは限りません。
- サイジング化学: エポキシ樹脂と相性の良いサイジング剤は、ほとんどの熱硬化性樹脂用途において標準的に使用されます。高温または熱可塑性樹脂のマトリックスには、ビスマレイミドまたはポリアミド製のサイジング剤が必要です。サイジング剤の不一致は、層間接着不良の最も一般的な原因の一つです。
- ロールの一貫性: 端部の均一性、トウの隙間や浮きがないこと、耳部の均一性。これらの欠陥は、下流工程での無駄や積層遅延の原因となる。
- 保管と梱包: 炭素繊維生地は、保管方法が適切でないと、時間の経過とともに湿気を吸収します。30日以上保管する場合は、乾燥剤を入れた密封されたビニール袋に梱包する必要があります。
9 よくある質問
サンプル請求または大量購入のお見積もり
弊社の技術チームは、仕様に関するご質問に1営業日以内にご回答いたします。対象となるプログラムには無料サンプルをご用意しております。